新聞中心
推薦產品
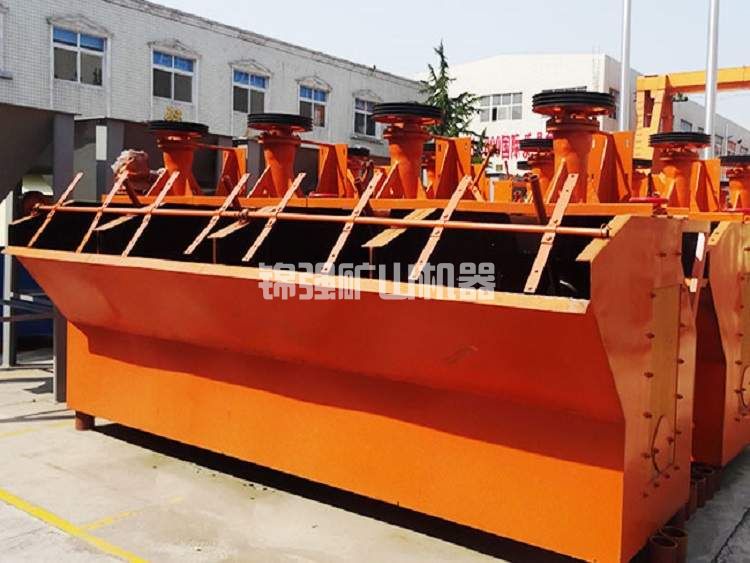
- 攪拌式浮選機
攪拌式浮選機工作原理攪拌式浮選機工作時,隨葉輪轉動,槽內礦漿從四面經槽底由葉輪下端吸氣至葉輪葉片之間......
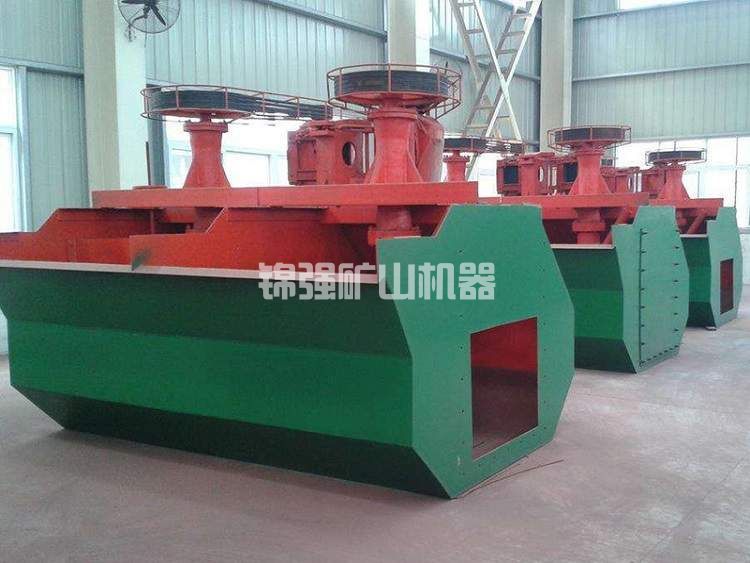
- BF浮選機
BF浮選機設備可普遍用以稀有金屬、輕金屬、和礦山企業物的選別,浮選藥劑槽合適于大、中小型浮選藥劑廠的......
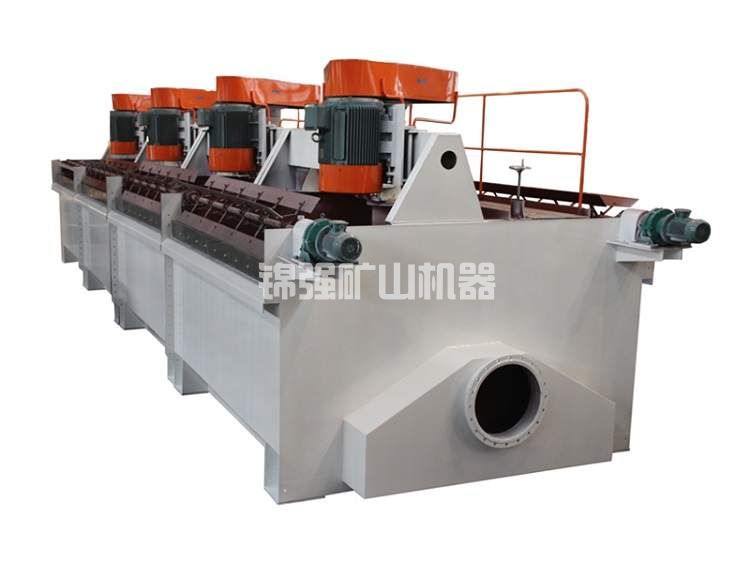
- XJM浮選機
XJM浮選機工作原理XJM浮選機屬機械攪拌自吸式式浮選機,關鍵用以篩分0.5毫米下列的煤末,與此同時......
工藝流程
沙場重選金精礦,采用什么方法冶煉最環保且回收率高?
【30秒速讀】
沙場重選金精礦的冶煉,環保和回收率不是對立的,關鍵看你怎么選工藝。
重選金精礦品位高、雜質少,最適合用重選加氰化的聯合工藝。
氰化工藝回收率最高,但環保風險大,必須配套尾礦處理系統。
無氰藥劑和硫代硫酸鹽工藝環保,但回收率比氰化低,成本更高。
冶煉廠集中處理比沙場自行冶煉更環保,也更容易達標。
先搞清楚:你的金精礦是什么性質
沙場重選金精礦和巖金浮選金精礦不一樣。
重選金精礦的品位高,通常每噸幾百克到幾千克。雜質少,硫化物含量低,砷和碳的含量也低。金粒以游離態為主,包裹金少。
這個性質決定了重選金精礦的冶煉工藝比浮選金精礦簡單。浮選金精礦含硫高、含砷高,必須先焙燒或加壓氧化,把硫和砷去掉,才能氰化。重選金精礦不需要這些預處理步驟,可以直接進入冶煉環節。
但重選金精礦也有一個特點:金粒粒度分布寬。粗粒金和細粒金混在一起。粗粒金用重選或混汞就能回收,細粒金必須用氰化或其它化學方法。
所以,沙場重選金精礦的冶煉,不是選一種方法,是選一套方法組合。
方法一:重選加氰化聯合工藝,回收率最高
這是目前沙場重選金精礦最成熟的冶煉方案。
第一步:重選精選
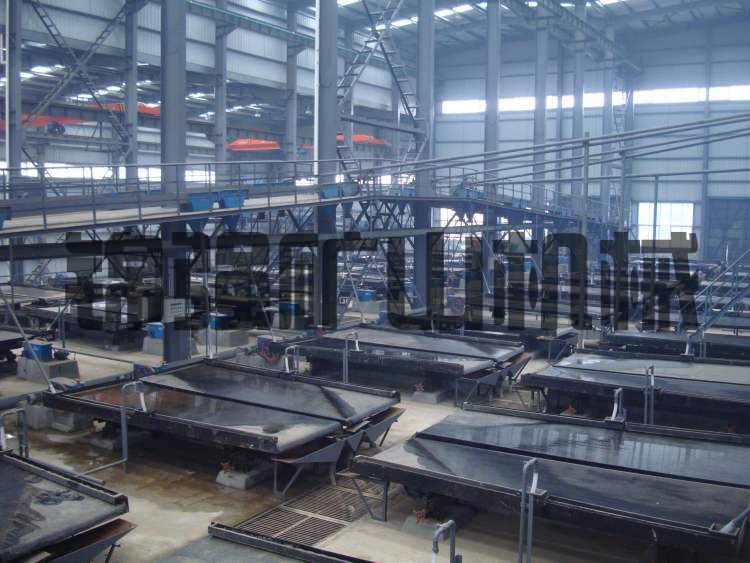
重選金精礦先經過搖床或離心機再精選,把粗粒金和細粒金分開。粗粒金直接進入下一步,細粒金進入氰化環節。
這一步的目的是減少進入氰化的礦量,降低氰化藥劑的消耗。
第二步:混汞或重選回收粗粒金
粗粒金用混汞板或重選設備回收。混汞板是一塊涂了汞的銅板,金粒接觸汞之后形成金汞齊,刮下來蒸餾得到粗金。
混汞工藝的回收率高,對粗粒金的回收率能達到95%以上。但汞有毒,操作時必須做好防護,廢氣廢水要處理。
如果環保要求高,混汞可以改用重選設備替代。重選設備對粗粒金的回收率略低于混汞,但環保風險小得多。
第三步:氰化浸出細粒金
細粒金進入氰化環節。氰化浸出是用氰化鈉溶液把金溶解出來,再用鋅粉置換或活性炭吸附,得到金泥。
氰化工藝對細粒金的回收率高,一般能達到90%到95%。氰化浸出的時間根據金粒粒度確定,細粒金浸出時間短,粗粒金浸出時間長。
第四步:金泥冶煉
金泥經過酸洗、焙燒、熔煉,得到合質金。合質金的純度一般在80%到95%之間,可以賣給冶煉廠進一步精煉。
重選加氰化聯合工藝的綜合回收率在92%到96%之間。這是目前沙場重選金精礦回收率最高的方案。
方法二:無氰藥劑工藝,環保但回收率稍低
氰化工藝的環保風險是沙場最擔心的問題。氰化鈉是劇毒物質,操作不當會造成嚴重污染。很多沙場因為環保審批通不過,不能用氰化工藝。
無氰藥劑工藝是替代方案。
無氰藥劑包括硫代硫酸鹽、硫脲、氯化物等。這些藥劑的毒性遠低于氰化鈉,環保風險小。但回收率比氰化低,一般在85%到90%之間。藥劑成本比氰化高,浸出時間比氰化長。
硫代硫酸鹽工藝是目前研究最多的無氰工藝。硫代硫酸鹽對金的浸出率高,對雜質不敏感,適合處理含銅含砷的金精礦。但硫代硫酸鹽的消耗量大,成本高。
硫脲工藝的浸出速度快,對金的浸出率高。但硫脲不穩定,容易分解,操作條件要求嚴格。
無氰藥劑工藝適合環保要求高、氰化審批通不過的沙場。如果氰化審批能通過,氰化工藝的回收率更高,成本更低。
方法三:冶煉廠集中處理,最環保也最省心
沙場自己冶煉金精礦,環保風險大,審批手續復雜。很多沙場選擇把金精礦賣給冶煉廠,由冶煉廠集中處理。
冶煉廠有完善的環保設施和成熟的冶煉工藝。氰化尾礦處理、廢氣處理、廢水處理,冶煉廠都有配套系統。沙場自己建這些系統,投資大、運行成本高,不劃算。
冶煉廠集中處理的回收率也高。冶煉廠的氰化系統規模大,操作參數控制精確,回收率一般比沙場自己冶煉高2到3個百分點。
冶煉廠集中處理的缺點是計價系數低。冶煉廠要賺加工費,給沙場的計價系數一般在80%到90%之間。沙場自己冶煉,回收率雖然低一點,但全部收益歸自己。
選擇冶煉廠集中處理還是自己冶煉,取決于沙場的規模和環保條件。大規模沙場,自己有氰化審批和環保設施的,可以自己冶煉。小規模沙場,沒有氰化審批和環保設施的,建議賣給冶煉廠。
三種方法的對比
| 方法 | 回收率 | 環保風險 | 投資 | 適用條件 |
|---|---|---|---|---|
| 重選加氰化 | 92%到96% | 高 | 中 | 有氰化審批和環保設施 |
| 無氰藥劑 | 85%到90% | 低 | 中高 | 環保要求高,氰化審批難 |
| 冶煉廠集中處理 | 90%到94% | 低 | 低 | 規模小,無氰化審批 |
三種方法各有優劣。重選加氰化的回收率最高,但環保風險大。無氰藥劑的環保風險小,但回收率低、成本高。冶煉廠集中處理最省心,但計價系數低。
沙場選擇哪種方法,取決于自身的規模、環保條件和氰化審批情況。
環保合規的三個關鍵點
不管選哪種方法,環保合規都是沙場必須面對的問題。
第一個關鍵點:尾礦處理
氰化尾礦必須經過處理才能排放。處理方法包括堿氯化法、過氧化氫法、二氧化硫法等。堿氯化法是最常用的方法,用氯氣或次氯酸鈉把氰化物氧化分解。
尾礦處理系統的投資和運行成本,沙場必須提前算清楚。尾礦處理不達標,環保部門會責令停產整改。
第二個關鍵點:廢氣處理
混汞工藝產生的汞蒸氣,氰化工藝產生的氰化氫氣體,都必須經過處理才能排放。廢氣處理系統包括通風罩、吸收塔、活性炭吸附裝置。
廢氣處理系統的投資不大,但運行成本不低。沙場要安排專人負責廢氣處理系統的運行和維護。
第三個關鍵點:廢水處理
氰化廢水必須循環使用,不能外排。廢水處理系統包括沉淀池、過濾池、循環泵。廢水循環使用,既環保又節約藥劑。
廢水處理系統的投資和運行成本,沙場要提前算清楚。廢水處理不達標,環保部門會責令停產整改。
回收率提升的三個操作要點
不管選哪種方法,操作要點都影響回收率。
第一個要點:金精礦粒度
金精礦粒度越細,浸出速度越快,回收率越高。氰化浸出前,金精礦要磨到0.074毫米以下。磨礦細度不夠,粗粒金浸出不完全,回收率下降。
第二個要點:藥劑濃度
氰化鈉濃度要控制在合理范圍。濃度太低,浸出速度慢,回收率低。濃度太高,藥劑浪費,環保風險大。氰化鈉濃度一般控制在0.05%到0.1%之間。
第三個要點:浸出時間
浸出時間根據金粒粒度確定。細粒金浸出時間短,24小時左右。粗粒金浸出時間長,48小時以上。浸出時間不夠,金浸出不完全,回收率下降。
常見問題
問:沙場自己冶煉金精礦,需要什么手續?
需要辦理危險化學品使用許可證、排污許可證、環境影響評價審批等手續。具體流程各地不同,建議先咨詢當地生態環境部門。手續不齊全,不能開工。
問:混汞工藝還能用嗎?
混汞工藝的環保風險大,很多地方已經禁止使用。如果當地允許使用,必須做好汞蒸氣防護和廢水處理。如果當地禁止使用,改用重選設備替代。
問:無氰藥劑的成本比氰化高多少?
無氰藥劑的成本比氰化高30%到50%。藥劑成本高,但環保風險小,環保處理成本低。綜合算下來,無氰藥劑的總成本比氰化高10%到20%。
問:冶煉廠的計價系數一般是多少?
冶煉廠的計價系數取決于金精礦品位和雜質含量。品位高、雜質少的金精礦,計價系數在85%到90%之間。品位低、雜質多的金精礦,計價系數在75%到85%之間。
結論
沙場重選金精礦的冶煉,環保和回收率的平衡點是三點。
第一,重選加氰化聯合工藝回收率最高,但必須有氰化審批和環保設施。
第二,無氰藥劑工藝環保風險小,但回收率低、成本高。
第三,冶煉廠集中處理最省心,但計價系數低。
規模大、有氰化審批的沙場,選自建氰化系統。規模小、無氰化審批的沙場,選冶煉廠集中處理。
不管選哪種方法,尾礦處理、廢氣處理、廢水處理這三個環保環節,一個都不能省。