新聞中心
推薦產品
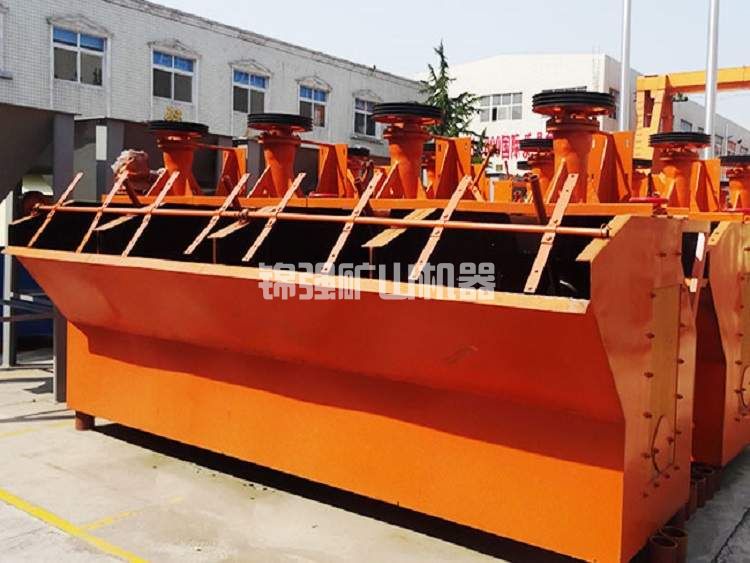
- 攪拌式浮選機
攪拌式浮選機工作原理攪拌式浮選機工作時,隨葉輪轉動,槽內礦漿從四面經槽底由葉輪下端吸氣至葉輪葉片之間......
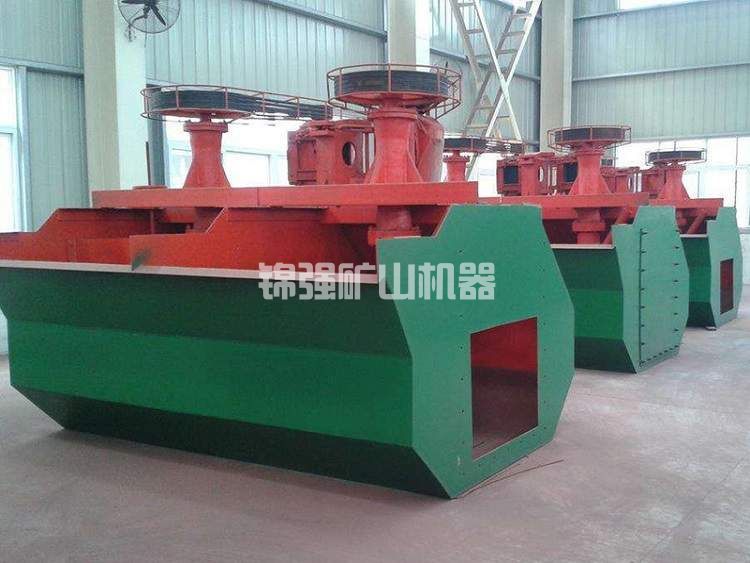
- BF浮選機
BF浮選機設備可普遍用以稀有金屬、輕金屬、和礦山企業物的選別,浮選藥劑槽合適于大、中小型浮選藥劑廠的......
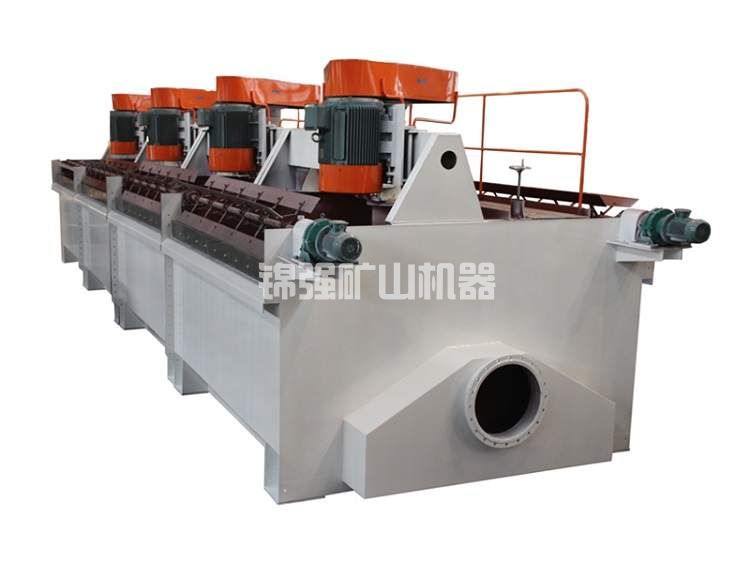
- XJM浮選機
XJM浮選機工作原理XJM浮選機屬機械攪拌自吸式式浮選機,關鍵用以篩分0.5毫米下列的煤末,與此同時......
工藝流程
錫礦破碎段反擊破板錘材質:高鉻鑄鐵與高錳鋼壽命對比
核心結論
高鉻鑄鐵板錘的耐磨性顯著優于高錳鋼,在錫礦破碎段的使用壽命通常為高錳鋼的2到3倍,但高錳鋼在抗沖擊韌性方面具有優勢,不易發生斷裂。
高錳鋼依賴沖擊載荷下的加工硬化效應來獲得高表面硬度,若破碎沖擊力不足,其耐磨性無法充分發揮,實際壽命往往低于預期。
高鉻鑄鐵的耐磨性源于其馬氏體基體上分布的硬質碳化物,硬度可達HRC58到65,但韌性較低,在遭遇大塊硬物料或過鐵時存在脆裂風險。
雙金屬復合板錘結合了兩種材質的優點,在高錳鋼基體上堆焊高鉻鑄鐵層,兼顧抗沖擊性和耐磨性,已成為大處理量工況的優選方案。
板錘材質的工況要求
反擊式破碎機在錫礦破碎段承擔中細碎任務,板錘直接與礦石發生高速沖擊和擠壓,磨損速度極快。錫礦石的硬度通常在莫氏6到7之間,具有一定的研磨性,對板錘表面造成持續的切削和疲勞磨損。板錘材質的選用需要同時滿足耐磨性和抗沖擊性兩項基本要求。
高錳鋼具有韌性好、強度高、工藝成熟的優點,在較大的沖擊或接觸應力作用下,其表面層將迅速產生劇烈的加工硬化,大大提高表面硬度和耐磨性能。高鉻鑄鐵則是一種具有優良抗磨性能的材料,其耐磨性能比高錳鋼更強,但韌性較低,在沖擊大的場合易發生脆性斷裂。
高錳鋼板錘的特性與適用條件
高錳鋼的傳統牌號ZGMn13是板錘常用材質,其顯著特點是在沖擊載荷下表面發生加工硬化,初始硬度約HRC20,經沖擊硬化后表面硬度可達HRC50左右,而內部仍保持高韌性,這種“越磨越硬”的特性是其核心競爭力。
但高錳鋼的加工硬化效應需要足夠大的沖擊力才能觸發。在實際使用中,若破碎機的沖擊力或接觸應力不夠,高錳鋼表面不能迅速產生加工硬化,其耐磨性就無法充分發揮出來。對于錫礦破碎段,如果給礦粒度偏小或破碎機轉速設置較低,高錳鋼板錘的實際壽命可能遠低于預期。
高錳鋼板錘的壽命數據在不同工況下差異較大。在破碎花崗巖、鐵礦石等硬物料的工況下,高錳鋼配合水韌熱處理工藝后,其沖擊硬化特性能得到較好發揮,使用壽命可達到普通配件的數倍。但在沖擊不足的條件下,其耐磨性不如高鉻鑄鐵。
高鉻鑄鐵板錘的特性與適用條件
高鉻鑄鐵的耐磨性來源于其金相組織。以Cr26材質為例,其基體為馬氏體,硬度可達HV500到1000,基體上分布著鉻的碳化物Cr7C3,硬度高達HV1300到1800。這些硬質碳化物呈六角形桿狀或板條狀分布,對基體形成保護。高鉻鑄鐵的硬度通常在HRC58到65之間,經過淬火加回火熱處理后,硬度和耐磨性可進一步提升。在破碎石灰石工況下,高鉻鑄鐵板錘的使用時間平均在300到700小時左右。
在錫礦破碎段,高鉻鑄鐵板錘的耐磨性優勢能得到較好發揮。對于硬度適中、沖擊載荷穩定的中碎作業,高鉻鑄鐵板錘的壽命通常為高錳鋼板錘的2到3倍。
高鉻鑄鐵的劣勢在于韌性較低。當破碎機遭遇大塊堅硬物料或進入不可破碎物時,高鉻鑄鐵板錘可能發生脆性斷裂,造成設備損壞和生產中斷。因此在使用高鉻鑄鐵板錘的破碎段,需設置有效的除鐵裝置,嚴格控制入料粒度上限,避免過載沖擊。
兩種材質的工業壽命對比
在破碎花崗巖、鐵礦等中硬以上物料的工況下,高鉻鑄鐵板錘的壽命優勢更為明顯。采用超高鉻鑄鐵材質的板錘,在大型反擊式破碎機上的使用壽命為普通高錳鋼的3倍以上。在處理錫礦石時,高鉻鑄鐵板錘的更換周期比高錳鋼明顯延長。
需要指出的是,板錘的實際壽命還受許多工藝因素的影響。給料粒度分布、破碎機轉速、排礦間隙設置、入料含水率等,均會對板錘的磨損速率產生顯著影響。不同廠家生產的同材質板錘,因鑄造工藝和熱處理的差異,使用壽命也可能相差較大。
| 對比項目 | 高鉻鑄鐵板錘 | 高錳鋼板錘 |
|---|---|---|
| 硬度HRC | 58到65 | 初始約20,沖擊硬化后可達50 |
| 耐磨性 | 優良,碳化物硬質相提供高抗磨能力 | 依賴沖擊硬化,條件適宜時良好 |
| 抗沖擊韌性 | 較低,大沖擊下易脆裂 | 優良,內部保持高韌性 |
| 耐磨機理 | 硬質碳化物相抵抗磨損 | 表面沖擊硬化,外層硬、內層韌 |
| 適用沖擊條件 | 沖擊穩定、可控的工況 | 沖擊足夠大、存在過載風險的工況 |
| 錫礦破碎段壽命對比 | 基準:1倍 | 通常為高鉻鑄鐵的二分之一到三分之一 |
| 熱處理工藝 | 淬火加回火,溫度920到980℃ | 水韌處理,溫度1050到1100℃ |
| 失效形式 | 脆性斷裂、表面剝落 | 沖擊硬化不足導致的快速磨損 |
雙金屬復合板錘的技術方案
為了兼顧耐磨性和抗沖擊性,雙金屬復合板錘技術得到應用。這種板錘在高錳鋼基體上堆焊一層高鉻鑄鐵,形成復合結構。基體提供韌性支撐,抵抗沖擊載荷,表層的高鉻鑄鐵提供高耐磨性,直接面對礦石的磨損。
高鉻鑄鐵與鑄鋼雙金屬復合錘頭的硬度可達HRC60到65,在使用中不斷裂、不松動,使用壽命是高錳鋼件的3到6倍。這種方案特別適用于處理量大、礦石硬度波動大、對大塊物料適應性要求高的錫礦破碎段。
選材建議
對于錫礦破碎段反擊破板錘的材質選擇,建議綜合考慮以下因素。
若礦石硬度穩定、給礦粒度均勻、破碎系統設置了有效的除鐵裝置,可優先選用高鉻鑄鐵板錘。高鉻鑄鐵板錘的耐磨性優勢可顯著延長更換周期,減少停機檢修時間,綜合使用成本較低。
若礦石中含大塊堅硬物料的風險較高,或破碎系統無可靠的除鐵保護,則應考慮高錳鋼板錘或雙金屬復合板錘。高錳鋼板錘的抗沖擊性能可在過載條件下避免脆斷事故,保證生產連續性。
對于處理量較大的錫礦破碎段,建議采用雙金屬復合方案,在保證耐磨性的前提下留有韌性余量,兼顧壽命和安全性。
如需針對您礦區的具體給礦粒度、礦石硬度和破碎系統配置,提供板錘材質的詳細選型建議,歡迎將相關工況數據發給我們,獲取專屬技術方案。