新聞中心
推薦產品
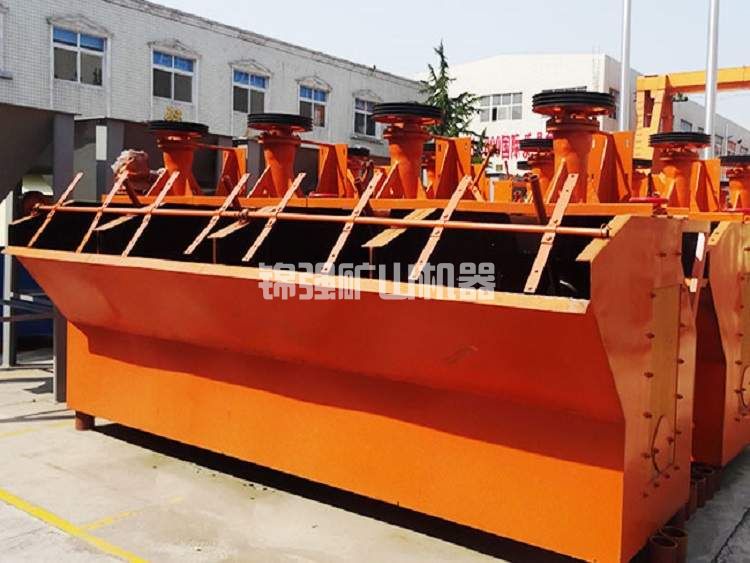
- 攪拌式浮選機
攪拌式浮選機工作原理攪拌式浮選機工作時,隨葉輪轉動,槽內礦漿從四面經槽底由葉輪下端吸氣至葉輪葉片之間......
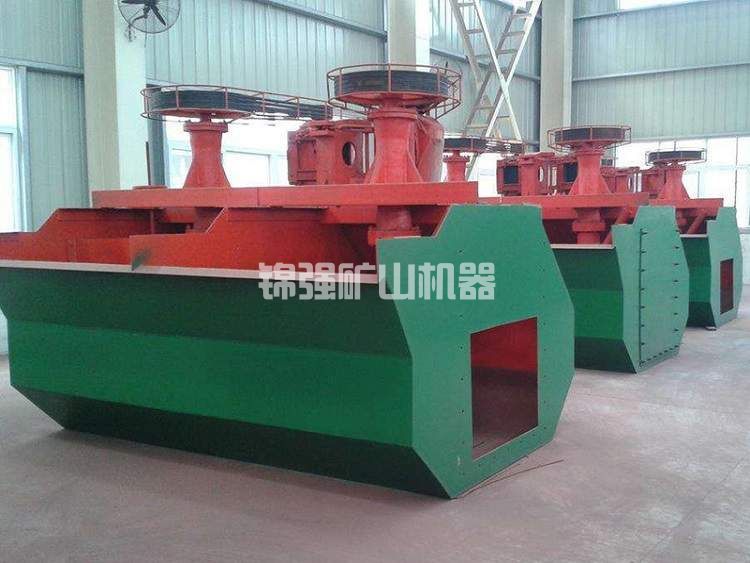
- BF浮選機
BF浮選機設備可普遍用以稀有金屬、輕金屬、和礦山企業物的選別,浮選藥劑槽合適于大、中小型浮選藥劑廠的......
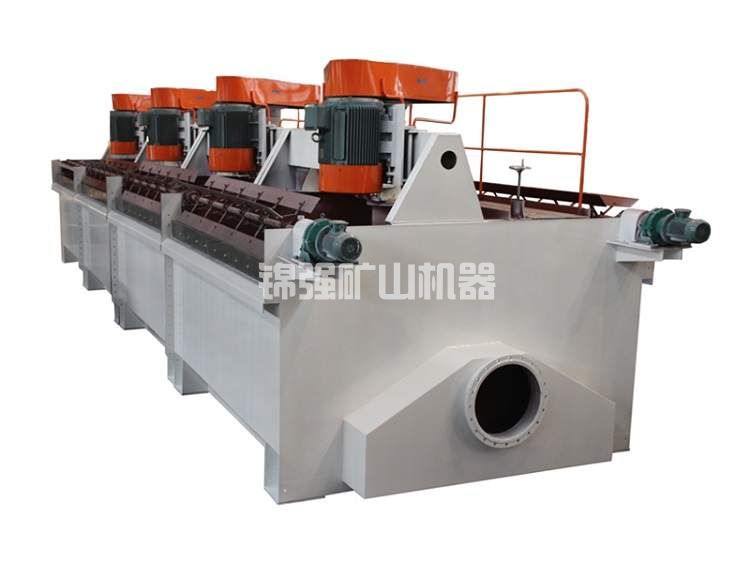
- XJM浮選機
XJM浮選機工作原理XJM浮選機屬機械攪拌自吸式式浮選機,關鍵用以篩分0.5毫米下列的煤末,與此同時......
工藝流程
從重砂精礦到稀土產品:濕法冶金的轉化路徑
物理選礦能做到的極限,是把有用礦物從脈石中“挑”出來。海濱重砂精礦中,獨居石、磷釔礦、鋯英石的品位可以達到60-70%,礦物的純度已經很高。但這不是最終產品。磁性材料、催化劑、特種合金、電子元件需要的不是“礦物精礦”,是單一高純度的金屬氧化物或金屬鹽。
從礦物到化合物,中間隔著濕法冶金這條必經之路。
鈮鉭、稀土、鋯、鈦,這些稀有元素的回收路線各有側重,但核心邏輯一致:用化學方法打破礦物晶格,把目標元素從穩定礦物相中釋放到溶液中,再通過分離提純手段逐級濃縮。本文拆解重砂精礦濕法冶金的工藝框架——浸出、分離、沉淀、煅燒,每一步的任務和設備條件。
濕法冶金的起點:精礦的“身份”決定工藝走向
獨居石、磷釔礦、鋯英石、鈦鐵礦,每種礦物對化學攻擊的抵抗能力完全不同。選擇浸出方案之前,先把精礦的礦物學特征搞清楚。
獨居石(REPO?)是稀土磷酸鹽礦物,含Ce、La、Nd等輕稀土,總稀土氧化物含量可達55-70%。磷酸鹽結構穩定,堿法分解是主流路徑——濃堿液在高溫下將磷酸根置換出來,稀土以氫氧化物形式進入固相。獨居石經堿裂解后,稀土以氫氧化餅狀產物形式回收,后續通過氧化和選擇性沉淀實現鈰的分離。
磷釔礦(YPO?)是重稀土磷酸鹽礦物,釔和重稀土含量高。與獨居石類似,磷酸鹽結構同樣需要堿法或酸法高溫高壓才能打破。不同的是,磷釔礦中釔的提取常采用硫酸焙燒-水浸路線,焙燒溫度200-300℃,將磷酸釔轉化為可溶性硫酸鹽。
鋯英石(ZrSiO?)是鋯的硅酸鹽,化學穩定性極強,常規酸浸幾乎無效。工業上要么用堿熔(NaOH或Na?CO?在600-800℃熔融),要么用氯化的方法(高溫下通Cl?使鋯轉化為ZrCl?),再通過水浸或蒸餾實現分離。
鈦鐵礦(FeTiO?)相對“好說話”。硫酸法鈦白粉工藝已經成熟運行了上百年——鈦鐵礦經濃硫酸分解,鈦進入溶液,后續水解得到偏鈦酸,煅燒后即為TiO?。
浸出:把目標元素從礦物相拉進溶液
浸出是濕法冶金的第一個單元操作,也是最關鍵的一步。浸出率的高低,直接決定了全流程的總回收率。
酸浸是最通用的路線。鹽酸、硫酸、硝酸是濕法浸出的三大主力。選擇哪種酸,取決于精礦的礦物組成和后續分離方案。
鹽酸浸出適用于處理鈣、鎂含量低的精礦。鹽酸的優點是氯離子配合作用能提高某些金屬的溶解度,浸出液中雜質種類相對簡單。在鹽酸和硝酸混合酸體系中添加10%過氧化氫,稀土浸出率可達93%;采用1.0M草酸沉淀,稀土幾乎完全從溶液中回收,沉淀物經700℃煅燒后轉化為稀土氧化物。
硫酸浸出是工業上用量最大的方法,成本低、操作窗口寬。但硫酸體系的缺點是浸出液中鐵、鋁等雜質含量高,后續凈化和分離的負擔更重。通過兩段浸出可以實現稀土3.5倍的富集,第二階段在優化的酸濃度和溫度條件下,鈰和鑭的回收率分別達到78%和75%。
硝酸浸出選擇性更好,但NOx尾氣處理增加了環保成本和設備復雜度,在工業規模上使用受限。
堿法分解是專門對付磷酸鹽礦物的路線。獨居石和磷釔礦的磷酸鹽結構,用酸浸往往效率不高——磷酸根與稀土形成難溶復鹽,酸浸過程中容易產生不溶物包裹未反應的礦物顆粒。
堿法分解通過濃NaOH溶液在高溫下將磷酸鹽結構破壞,反應產物中,稀土氫氧化物進入固相,磷酸鈉溶于液相。固液分離后,稀土氫氧化物餅用酸重新溶解(轉型),進入后續分離工序。堿法分解的優點是磷酸根被預先脫除,后續稀土分離過程中不會因磷酸根與稀土形成沉淀而損失。
分離與提純:稀土之間的“排排坐”
浸出液是一個復雜體系——溶液中可能同時存在鑭、鈰、鐠、釹、釤、銪等多種稀土元素,以及鐵、鋁、鈦、鋯、鈾、釷等雜質。把這些化學性質極其相似的元素逐一分開,是濕法冶金中技術含量最高的環節。
溶劑萃取是工業分離的主力。溶劑萃取是稀土分離領域應用最廣泛的技術。基本原理是:稀土離子在水相和有機相之間分配,不同稀土元素的分配系數存在微小差異,通過多級逆流萃取可以實現相鄰元素的分離。
P507(2-乙基己基膦酸單-2-乙基己基酯)是目前稀土萃取分離中使用最廣的萃取劑。它對輕稀土和中重稀土的分離系數高,化學穩定性好,已在全球多數稀土分離廠中應用。鈰的分離通常利用其在萃取過程中的特殊行為——四價鈰在P507體系中的分配比遠高于三價稀土,可以在萃取段優先分離。
萃取流程通常包含萃取段、洗滌段、反萃段。萃取段將稀土從水相轉移到有機相;洗滌段用酸液洗滌負載有機相,去除夾帶雜質;反萃段用更高濃度的酸將稀土從有機相轉移回水相,得到單一稀土氯化物溶液。
離子交換與沉淀是補充和精制手段。離子交換樹脂在稀土分離中的應用已不如萃取普遍,但在處理高純度單一稀土產品時仍有不可替代的價值。利用樹脂對不同稀土離子的吸附選擇性差異,可以實現ppm級的雜質脫除。
沉淀法操作簡單、設備投資低,適合粗分離或作為萃取的前處理。草酸沉淀是稀土工業最經典的沉淀方法——草酸與稀土離子形成不溶性的草酸稀土沉淀,濾餅經煅燒后得到稀土氧化物。1.0M草酸溶液可以將溶液中的稀土幾乎完全沉淀回收。缺點是草酸價格較高,且沉淀物的過濾性能受操作條件影響大。
從溶液到產品:沉淀和煅燒
分離提純后的單一稀土溶液,需要通過沉淀和煅燒變成最終的氧化物產品。
草酸沉淀是將稀土氯化物溶液與草酸溶液混合,草酸稀土沉淀析出。沉淀條件(溫度、pH、草酸過量系數)的控制決定了沉淀物的粒度和過濾性能。沉淀物經洗滌、過濾后進入煅燒工序。
煅燒是草酸稀土在高溫下分解,轉化為稀土氧化物。煅燒溫度通常控制在800-1000℃,溫度過低則分解不完全,溫度過高則氧化物燒結變硬、后續溶解困難。煅燒產物的比表面積和晶體形態直接影響下游應用性能(如拋光粉、催化劑載體)。
放射性元素的處理:被忽視卻必須面對的問題
獨居石和磷釔礦中常伴生釷(Th)和鈾(U)的放射性同位素。堿法分解時,釷和鈾與稀土一同進入氫氧化餅;酸浸時,它們與稀土一同進入溶液。
放射性元素的存在對工藝和設備有直接影響。釷在萃取段的行為與稀土相似,部分會進入稀土產品中造成放射性超標。必須在萃取流程中設置釷的專門脫除段,或通過預先沉淀法將釷從溶液中分離出去。
釷的放射性半衰期長,含釷殘渣的儲存和處置必須符合核材料監管要求。這意味著獨居石處理廠的尾渣不能當作普通工業固廢處理,需要專門的放射性廢物庫。
濕法冶金與物理選礦的銜接
重砂精礦的濕法冶金工藝不是獨立運行的,它與前端的物理選礦之間存在緊密的銜接關系。
物理選礦的精礦品位直接影響濕法冶金的處理成本。精礦品位每提高5個百分點,浸出酸的消耗量可降低8-12%,渣量減少10-15%。因此,在精礦品位達標之前多花一點選礦成本,后續濕法段節省的費用往往更多。
有害元素的脫除在選礦段更經濟。稀土精礦中的鋯英石、金紅石等非目標礦物,在浸出段會消耗酸且不貢獻稀土,增加渣量和酸耗。通過電選和磁選將這些礦物提前分離,濕法段的效率會更高。
粒度控制同樣重要。精礦粒度過粗(>0.1mm),浸出反應受擴散控制,浸出時間延長;粒度過細(<10μm),過濾速度下降,固液分離困難。理想的精礦粒度為20-50μm,這需要在選礦段通過分級和磨礦來控制。
成本在哪里
濕法冶金的運營成本構成與物理選礦完全不同。試劑消耗占總成本的40-50%,其中酸(或堿)和萃取劑是最大的兩項。處理一噸獨居石精礦,NaOH消耗量可達1.5-2.5噸,P507萃取劑損耗率約3-5%/年。
能源成本占20-30%,主要體現在堿法分解的高溫反應、溶液輸送泵組、以及煅燒爐的燃料消耗。環保成本占15-20%,包括含酸廢水中和、放射性廢渣處置、萃取劑回收和廢氣處理。
一條完整的獨居石濕法流程
把上述環節串聯成完整的流程,以獨居石精礦為例呈現。
獨居石精礦(REO 55-65%)→堿法分解(濃NaOH,140-160℃)→水洗除磷(Na?PO?溶液回收)→稀土氫氧化物餅→鹽酸溶解轉型→稀土氯化物溶液→P507萃取分離(鑭、鈰、鐠、釹逐級分離)→單一稀土氯化物溶液→草酸沉淀→草酸稀土→煅燒(900℃)→單一稀土氧化物產品。
鈰的分離在萃取段完成,利用四價鈰與三價稀土的萃取行為差異。釷在萃取前通過預先沉淀脫除,殘渣按放射性廢物管理。
稀土總量回收率(精礦到氧化物)通常在85-92%,單一稀土產品的純度可達99.5-99.99%。
回到根本
重砂精礦的濕法冶金,做的是“從礦物到材料”的轉化。螺旋溜槽和磁選機只能把礦物顆粒彼此分開,濕法冶金通過化學反應把礦物晶格里的有用元素釋放出來,再通過一系列分離手段把化學性質相似的元素逐一拆解。
這條路的終點是單一高純度氧化物——磁性材料需要高純釹氧化物,催化劑需要高純鈰氧化物,熒光粉需要高純銪氧化物。用戶最終買的是“純度”和“元素形態”,不是“礦物”。
因此濕法冶金的工藝設計邏輯是反過來的——不是“我能從精礦里提出什么”,而是“用戶要什么純度的什么產品,我要用什么流程才能做到”。用戶要求99.9%和99.99%之間,流程的復雜度和成本可能差出一倍。先定目標,再定工藝。這是濕法冶金和物理選礦在思維上的根本差異。