新聞中心
推薦產品
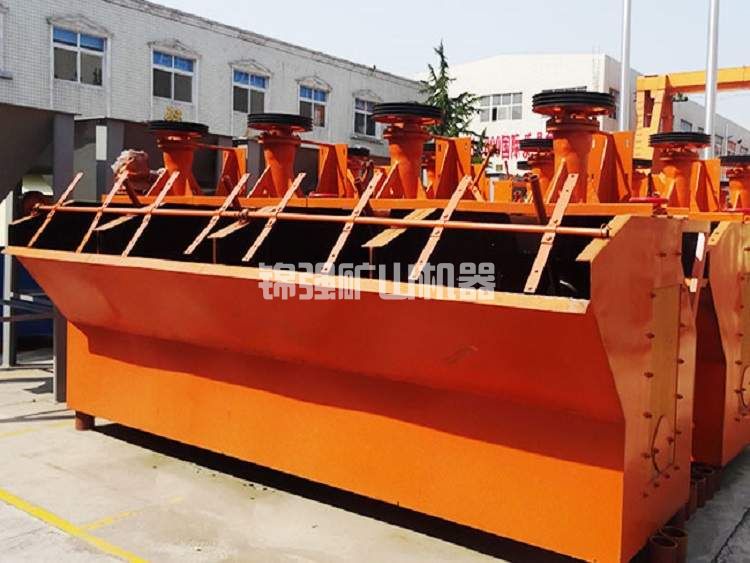
- 攪拌式浮選機
攪拌式浮選機工作原理攪拌式浮選機工作時,隨葉輪轉動,槽內礦漿從四面經槽底由葉輪下端吸氣至葉輪葉片之間......
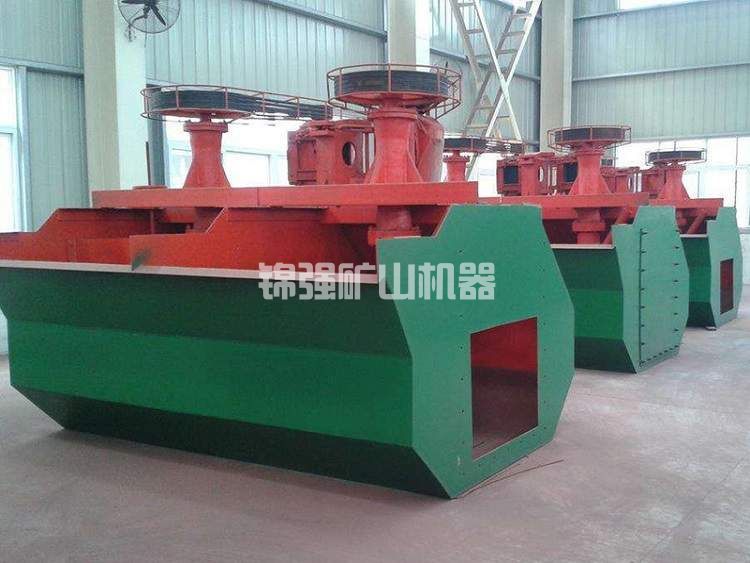
- BF浮選機
BF浮選機設備可普遍用以稀有金屬、輕金屬、和礦山企業物的選別,浮選藥劑槽合適于大、中小型浮選藥劑廠的......
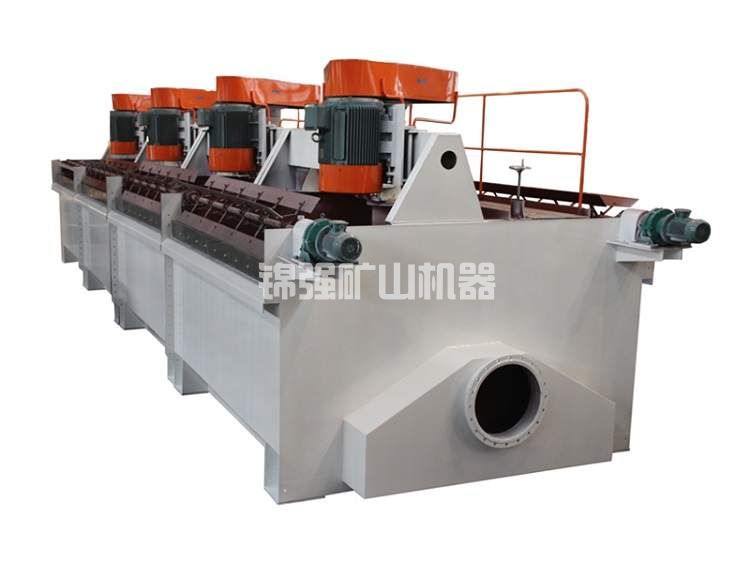
- XJM浮選機
XJM浮選機工作原理XJM浮選機屬機械攪拌自吸式式浮選機,關鍵用以篩分0.5毫米下列的煤末,與此同時......
工藝流程
高含泥金礦回收率能到多少?
在回答“能到多少”之前,必須明確一點:高含泥金礦的回收率沒有固定數字,它在很大程度上取決于礦石性質、選礦工藝和技術水平。但可以從大量生產實踐和研究中,看到一個清晰的、可供參考的范圍。
對于高含泥金礦,常規浮選工藝的回收率通常在50%-85%之間,而全泥氰化工藝的回收率則在65%-90%之間。通過優化工藝,很多情況下可以達到85%-95%的水平。
一、不同工藝下的回收率參考范圍
| 工藝路線 | 典型回收率范圍 | 說明 |
|---|---|---|
| 常規浮選 | 50% – 85% | 受礦泥干擾大,回收率偏低,含泥量越高越接近下限 |
| 優化浮選(脫泥+抑制劑+分段加藥) | 85% – 93% | 通過高效脫泥和藥劑制度優化,可顯著提升 |
| 全泥氰化(常規) | 65% – 90% | 受礦石氧化程度和粘土性質影響大 |
| 全泥氰化(強化預處理+逆流洗滌) | 88% – 94% | 浸前濃縮、富氧浸出、三級洗滌組合 |
| 聯合工藝(重選+氰化/浮選) | 90% – 96% | 組合多種工藝,針對不同粒度金回收 |
| 柱-機聯合浮選 | 比單一浮選機提高2-5個百分點 | 主要價值在于流程改造,提升幅度明顯 |
具體案例數據:新疆哈圖金礦通過優化,實驗室閉路試驗回收率提升至93.16%;西北某高泥低硫金礦達到85.87%;河南某難處理金礦全泥氰化浸出率為81.11%;某金礦將單一浮選改造為柱-機聯合流程后,回收率直接提高了2.44個百分點。
二、影響高含泥金礦回收率的四個關鍵因素
1. 含泥量高低
含泥量是影響回收率最直接的因素。當入浮選或入浸物料中-0.038毫米礦泥含量從8%增加到20%時,浮選回收率平均下降12個百分點,氰化浸出率下降8-10個百分點。含泥量每增加5個百分點,回收率通常會下降3-6個百分點,具體幅度取決于黏土類型。
2. 黏土礦物類型
不同黏土礦物對回收率的影響程度差異顯著。高嶺石類黏土相對“溫和”,通過常規脫泥可將影響控制在可接受范圍;蒙脫石類黏土遇水膨脹,礦漿黏度大幅升高,對回收率的破壞遠高于高嶺石;伊利石和綠泥石介于兩者之間。因此在做回收率預測時,必須明確黏土的礦物類型。
3. 金粒嵌布特征
金粒的粒度和賦存狀態決定了回收率的上限。當金粒以單體狀態存在且粒度大于0.074毫米時,重選或浮選容易回收,極限回收率可達95%以上。當金粒以微細粒(<10微米)包裹在黏土或褐鐵礦中時,常規物理選礦方法很難有效回收,回收率往往低于60%,需要采用焙燒或生物氧化等預處理手段。
4. 工藝技術水平
同樣的礦石,采用不同的工藝流程和操作水平,回收率可以相差10-20個百分點。是否設置洗礦脫泥、是否采用階段磨礦、是否使用分散劑和抑制劑、是否采用柱-機聯合浮選、是否增加逆流洗滌等,都會顯著影響最終回收率。這也是為什么“高含泥金礦回收率能到多少”沒有標準答案的根本原因。
三、不同礦石類型下的回收率預期
根據國內多個含泥金礦選廠的生產數據統計,可以對不同礦石類型給出以下回收率預期范圍。
類型一:砂質含泥金礦(含泥量10%-15%,黏土以高嶺石為主,金粒以中細粒為主)
典型工藝:洗礦脫泥+階段磨礦+浮選。回收率可達85%-92%。如果金粒表面清潔、單體解離度高,可達到90%以上。這是含泥金礦中選礦效果最好的一類。
類型二:氧化含泥金礦(含泥量15%-20%,黏土以高嶺石+伊利石為主,金粒微細)
典型工藝:洗礦脫泥+全泥氰化CIP+三級逆流洗滌。回收率可達80%-88%。如果增加浸前濃縮和富氧浸出,可提升至86%-90%。氰化工藝對此類礦石的適應性優于浮選。
類型三:高含泥微細粒浸染型金礦(含泥量20%-30%,黏土含蒙脫石,金粒包裹嚴重)
典型工藝:強化脫泥+細磨+富氧氰化+逆流洗滌,或采用浮選+精礦氰化聯合工藝。回收率通常在70%-80%之間。達到80%以上需要非常精細的工藝控制。部分極難選的礦石回收率可能只有50%-65%,需要考慮焙燒或生物氧化預處理。
類型四:含泥含砷含碳難處理金礦(含泥量15%-25%,含砷或有機碳)
典型工藝:預處理(焙燒/生物氧化/熱壓)+氰化。回收率可達85%-92%。直接氰化回收率通常低于60%,必須經過預處理破壞砷和碳的干擾。此類礦石的回收率提升主要依賴預處理工藝的效率。
四、如何準確預估本礦的回收率
對于具體礦山,不能簡單套用平均值。以下方法可以幫助你獲得更可靠的回收率預期。
第一步:做工藝礦物學研究。 取代表性礦樣,查明金的粒度分布、嵌布特征、連生關系,以及黏土礦物的類型和含量。這是判斷回收率上限的基礎。如果90%以上的金以微細粒包裹在黏土中,那么任何常規工藝的回收率都不會超過70%。
第二步:做小型選礦試驗。 取20-50公斤礦樣,在實驗室按照設計的工藝流程進行小型閉路試驗。試驗結果可以直接作為工業設計的依據。小型試驗的回收率通常會比工業生產高2-5個百分點,可以作為上限參考。
第三步:參考同類礦山的生產數據。 尋找與本礦礦石性質相似的已投產礦山,了解其實際生產回收率。注意對比含泥量、黏土類型、金粒粒度等關鍵指標是否一致。同類礦山的實際數據比任何理論計算都更有參考價值。
第四步:考慮經濟合理回收率。 并非一定要追求最高回收率。有時將回收率從85%提升到88%可能需要大幅增加投資和運營成本,反而不如接受85%的回收率、縮短投資回收期。應根據金價、礦石品位和邊際效益確定最經濟的回收率目標。
五、提升回收率的技術潛力
許多含泥金礦選廠的回收率遠未達到其礦石性質所允許的上限。通過技術改造,通常有5-15個百分點的提升空間。
如果原礦含泥量較高但未設置洗礦脫泥,增設洗礦脫泥系統可將回收率提升8-15個百分點。這是提升幅度最大、投資回報率最高的單項改造。
如果已設洗礦脫泥但入浮選含泥量仍在10%以上,優化脫泥設備(如增加旋流器級數、更換高頻振篩)可將回收率提升3-6個百分點。
如果浮選工藝采用一次加藥且未使用分散劑,改為分段加藥并添加水玻璃或碳酸鈉,可將回收率提升3-8個百分點。
如果氰化工藝未設置浸前濃縮,增加高效濃密機將礦漿濃度從25%提升至45%,氰化回收率可提升3-5個百分點,同時氰化鈉消耗降低20%-30%。
如果氰化尾礦未做逆流洗滌,增設三級逆流洗滌系統可將溶解金的洗滌率從85%提升至95%以上,總回收率提升4-6個百分點。
如果現有浮選機流程改為柱-機聯合流程,回收率可提升2-5個百分點,同時精礦品位提高。
這些技術改造的投資回收期通常在6-18個月之間,是含泥金礦選廠提升效益最有效的途徑。
六、案例參考
案例一:貴州某含泥氧化金礦(浮選工藝)
原礦金品位2.8克/噸,含泥量約18%,蒙脫石含量較高。改造前采用常規浮選,回收率僅58%。實施洗礦脫泥+分段加藥+水玻璃分散劑后,回收率提升至79%,提高21個百分點。改造投資約80萬元,年增效益約300萬元,投資回收期不到4個月。
案例二:河南某含泥金礦(全泥氰化工藝)
原礦金品位3.2克/噸,含泥量約15%。改造前直接氰化,回收率72%,氰化鈉單耗1.6公斤/噸。增加浸前濃縮和三級逆流洗滌后,回收率提升至84%,提高12個百分點,氰化鈉降至1.0公斤/噸。改造投資約200萬元,年增效益約500萬元,投資回收期約5個月。
案例三:新疆某高含泥微細粒金礦(聯合工藝)
原礦金品位2.5克/噸,含泥量約22%,金粒大部分<10微米且與褐鐵礦共生。采用階段磨礦+閃速浮選+浮選精礦氰化聯合工藝,總回收率達到86%。而單一浮選回收率僅51%,單一氰化回收率僅62%。雖然投資較高,但聯合工藝使原本沒有開采價值的礦石變成了經濟可采資源。
七、結論與建議
綜合以上分析,高含泥金礦的選礦回收率沒有一個固定的“標準答案”,但可以給出以下參考結論:
對于大多數高含泥金礦(含泥量15%-20%,金粒以中細粒為主),在配置洗礦脫泥和合理工藝流程的前提下,浮選回收率可達80%-88%,氰化回收率可達82%-90%。對于經過系統優化的選廠,回收率達到85%-92%是完全可以實現的。對于含泥量超過25%且金粒極細的難選礦石,回收率可能在65%-75%之間,需要采用聯合工藝或預處理手段才能進一步突破。
如果當前選廠的回收率明顯低于上述范圍,說明存在工藝短板,建議盡快做全流程診斷和改造。如果當前回收率已經處于上述范圍的高位,則應關注成本控制,避免為追求最后1-2個百分點的提升而投入過高成本。
如需針對您礦山的具體礦石進行回收率預測和工藝方案設計,請提供原礦品位、含泥量、黏土礦物類型、金粒粒度分布等數據。我們的選礦工程師團隊可根據實驗室試驗結果,給出科學可靠的回收率預期和最優工藝方案。